管材轧制与管材定型:两者有何区别?何时采用哪种工艺步骤更为合理?
固定和滚压都是将管子在管底孔中扩口的工艺。这两种工艺均用于制造管与管底的连接——但各自承担不同的功能,通常不可互换。 如果将这两种工艺混淆,可能会导致气孔等焊接缺陷,以及管与管底连接不符合要求的情况。
本文通过直接对比展示了其中的技术差异。
什么是定型?
管材的定位是焊接准备工作的重要组成部分。在定位过程中,管材会在待焊接位置沿环形方向被精确扩张,从而使其在孔中居中且无间隙地就位。 该工序始终在焊接前进行,且仅针对后续的焊接位置——而非整个管体与管底的接触面。中心定位是实现轨道焊接时获得可重复、无气孔和无粘连缺陷焊缝的必要前提。
什么是轧制?
管材滚压是制造管与管端盖连接的关键工序。 在滚压过程中,管体会在一个规定的滚压宽度范围内被扩径——远不止单一点位。滚压通常在焊接之后进行。其目的是:在整个滚压宽度范围内封闭管体与管端板之间的间隙,以防止焊缝腐蚀并形成力锁连接。
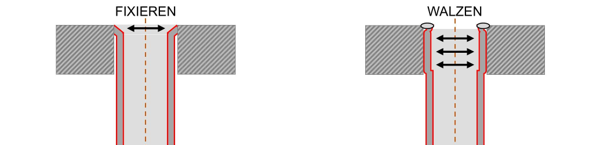
来源:《TECHNODATA 2025年产品目录》,第5页
定型与滚压的直接对比
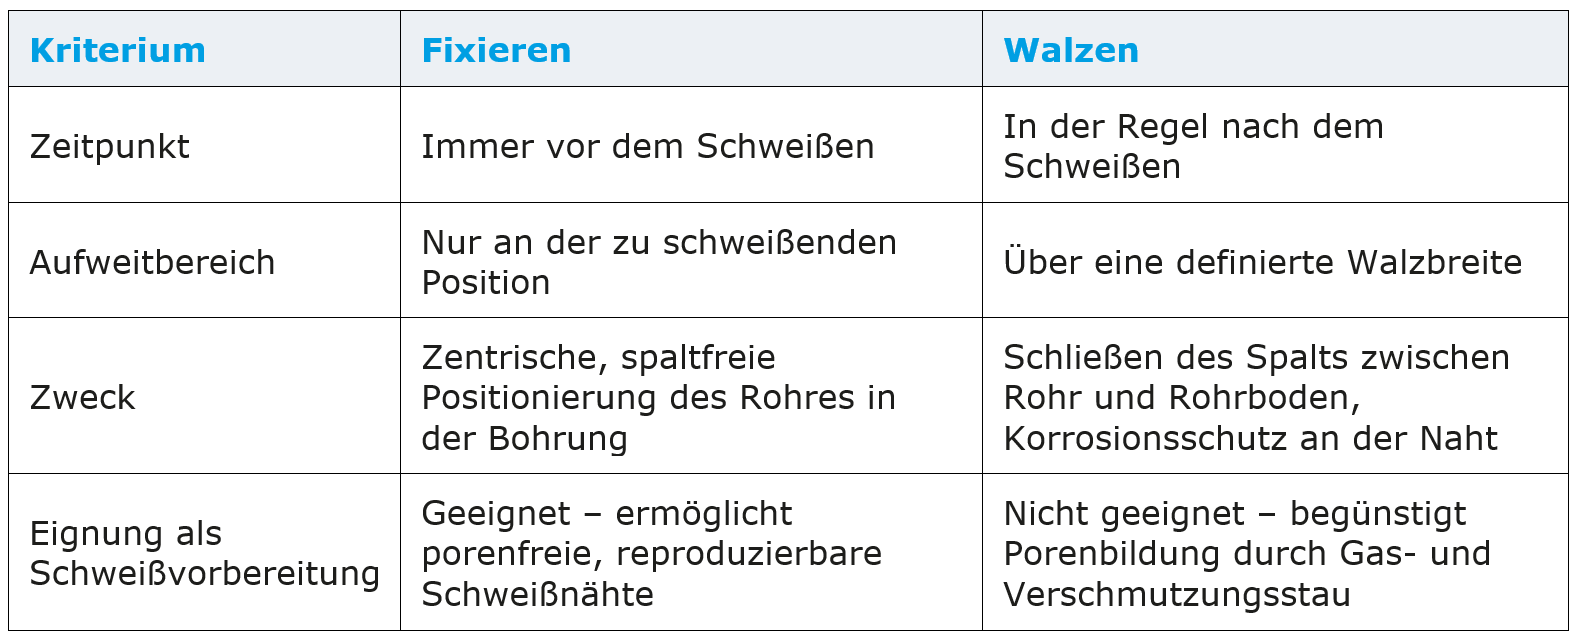
为什么轧制通常不适合作为焊接前的预处理
关键区别在于扩径区域:在单向轧制过程中,管子与孔洞之间的间隙会沿整个轧制宽度被填平。 因此,无论是焊接气体还是可能存在的杂质,都无法沿管壁逸出。它们会被电弧向前推挤,直至在360°焊接周期的最后阶段积聚——这会污染焊缝,进而导致气孔的形成。
固定式管材不会出现这种现象:在焊接过程中,环形固定件会被熔化,从而使气体和杂质能够在整个焊接周期内向后排出。因此,固定方式是专门针对焊接工艺的要求而设计的——随后通过轧制形成持久的、基于摩擦力的连接。
两个例外印证了这条规则。对于无倒角的对接焊缝,即使经过轧制,气体仍能自由逸出——这种情况下,可以在焊接前对管材进行轧制。 然而,对于钛等高反应性耐火金属,情况则恰恰相反:当温度超过约400 °C时,这些材料会与氧气和氮气等空气中的气体发生剧烈反应,并立即变脆。因此,在钛焊接过程中,对焊接区域进行完全的气体覆盖至关重要。 通过密封轧制在管底形成的零间隙,可有效防止空气中的氧气从未受保护的背面被吸入熔池。如果在焊接后进行轧制,会立即破坏已变脆的热影响区——因此,对于钛而言,焊接前的密封轧制不仅被允许,而且是推荐的做法。
结论
在管与管底的连接中,固定与滚压并非相互排斥,而是相辅相成——只是发生在不同的时间点,且目的各不相同。在焊接准备过程中,从技术角度来看,固定是不可或缺的步骤。TES 97型管材固定机可在1至2秒内完成这一工序。对于随后的闭缝滚压工序,提供多种型号的管材滚压机,这些设备采用电动或气动管材滚压技术驱动。